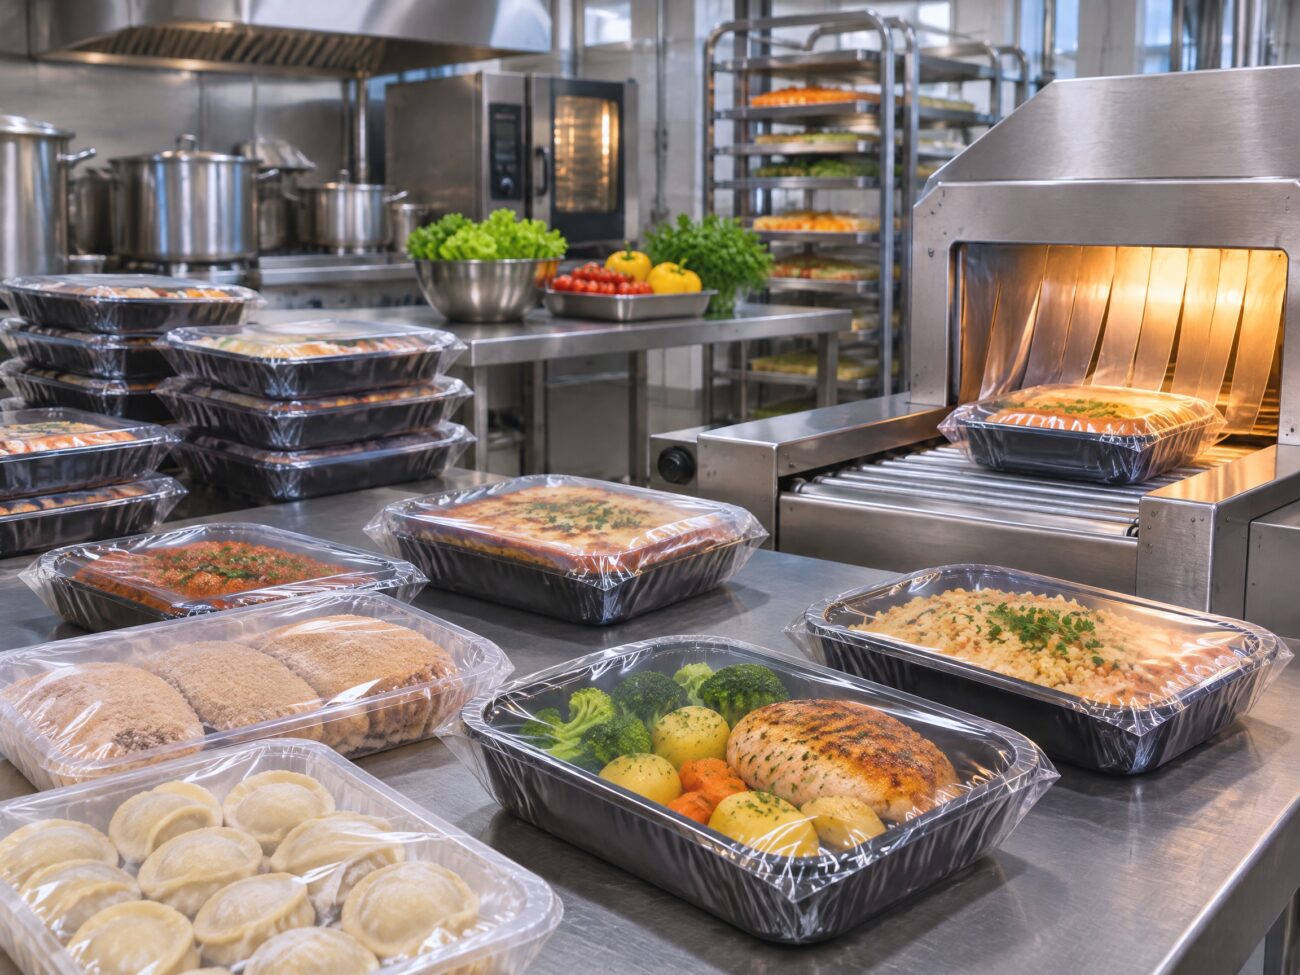
Потери от списаний на предприятиях общественного питания редко связаны только с ошибками рецептуры или спроса. Значительная доля брака формируется уже после приготовления блюда — на этапе его фасовки, хранения в холодильной витрине и доставки из заготовочного цеха на точки раздачи. Ручная обмотка стрейч-пленкой или использование обычных фасовочных пакетов не создают герметичного контура: выпечка быстро черствеет, кремовые десерты впитывают посторонние запахи из общей камеры, а крышки ланч-боксов нередко открываются при транспортировке в термоконтейнерах.
Решить эти задачи без перестройки цеха и прокладки трехфазных силовых линий позволяет термоусадочная упаковка в пищевую полиолефиновую (ПОФ) пленку на компактном камерном оборудовании от сети 220 В. В статье разберем, как подобрать режимы усадки для разных категорий продукции — от горячего хлеба до замороженных полуфабрикатов — и на какие характеристики аппаратов обратить внимание заведующему производством и владельцу кулинарии.
1. Какие задачи общепита решает термоусадка и где она выгоднее стретча и вакуума
На профессиональной кухне или фабрике-кухне термоусадочное оборудование не заменяет собой вакуумный упаковщик или запайщик лотков под газомодифицированную среду (МГС), а закрывает свой сегмент продукции, где вакуум деформирует продукт, а ручной стрейч выглядит неаккуратно и требует слишком много времени от персонала.
- Продление срока годности и защита от заветривания. После кратковременного прогрева пленка плотно обтягивает продукт по всему контуру, сокращая объем воздуха внутри упаковки до минимума. Хлебобулочные изделия, сдоба, бисквиты и охлажденные полуфабрикаты не теряют влагу и сохраняют мягкость на 24–72 часа дольше, чем в обычном пакете с клипсой.
- Соблюдение принципов ХАССП и защита от перекрестных запахов. В холодильных витринах кулинарий и в фургонах доставки рядом часто находятся кондитерские изделия, салаты, мясная гастрономия и выпечка. Герметичный сварной шов полностью изолирует блюдо от внешней микрофлоры и блокирует обмен запахами.
- Контроль первого вскрытия при доставке на точки раздачи. Для комбинатов школьного питания, кейтеринга и сетей столовых с центральной фабрикой-кухней критически важна сохранность порций в пути. Целостная термоусадочная оболочка работает как одноразовая пломба: снять ее незаметно и вернуть обратно невозможно.
- Высокая скорость работы и презентабельный вид на витрине. На упаковку одного лотка или коробки у оператора уходит 4–6 секунд. Пленка ложится ровно, без мутных складок и нахлестов на дне, обеспечивая глянцевый блеск и стопроцентную читаемость этикетки и состава продукта.
2. Что и как упаковывать: режимы для 4 категорий продукции
Главная ошибка при внедрении термоусадки в пищевом цехе — попытка упаковывать все блюда на одном температурном режиме и одной пленке. Горячий багет, пельмени шоковой заморозки и пластиковый контейнер с обедом требуют разного подхода к перфорации и времени прогрева.
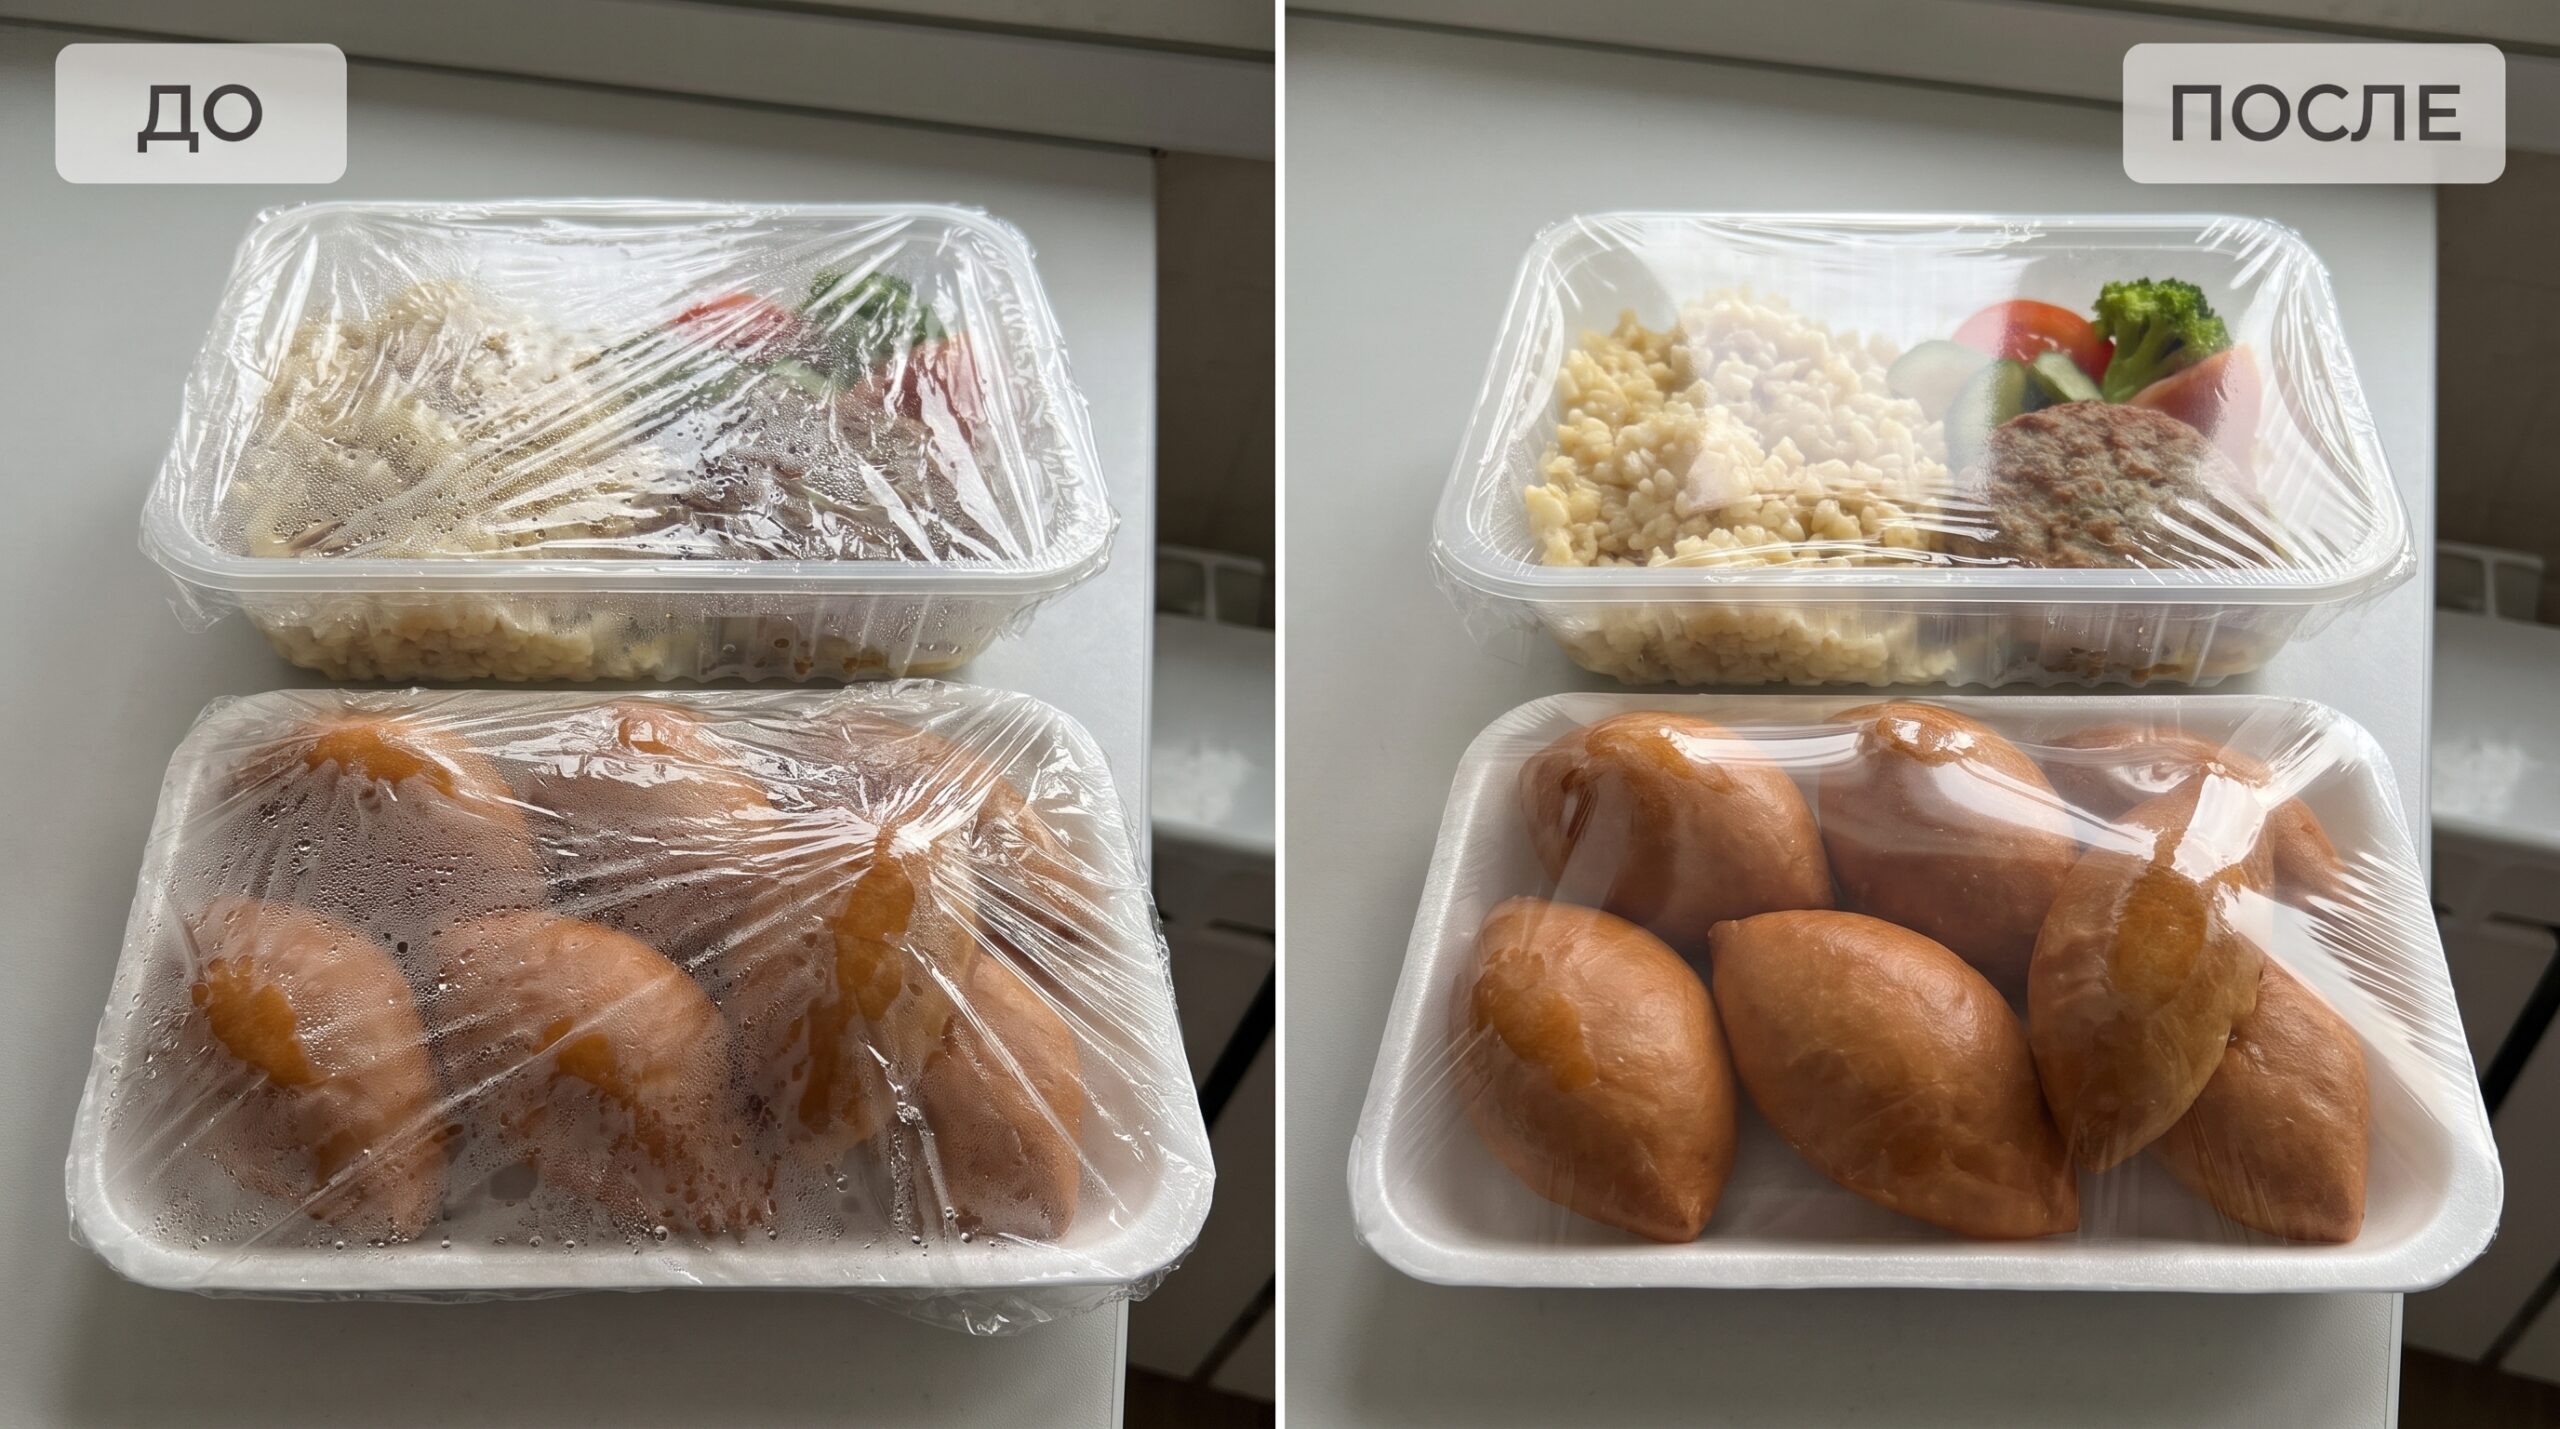
Хлеб, сдоба и горячая выпечка
В пекарнях и кулинариях выпечку часто нужно упаковать еще теплой, чтобы сразу отправить в торговый зал или на развозку. Если запаять теплый хлеб в сплошную герметичную пленку, внутри мгновенно выпадет конденсат («эффект парника»): хрустящая корочка размокнет, а при комнатной температуре создадутся идеальные условия для развития плесени уже через сутки.
Для свежей выпечки используют микроперфорированную ПОФ-пленку (с частыми мелкими отверстиями по всей площади полотна или несколькими рядами игольчатой перфорации). Она удерживает основной объем влаги, не давая мякишу черстветь, но свободно выпускает избыточный пар при остывании изделия. Усадку проводят на минимально достаточной температуре (135–145 °C), чтобы не подсушить глазурь или посыпку.
Кондитерские изделия (торты, пирожные, печенье на подложке)
Кондитерская продукция чувствительна как к механическому сдавливанию, так и к перегреву. Кремовые шапочки, шоколадный декор и муссовые пирожные нельзя помещать в вакуум или плотно перетягивать стрейчем вручную — внешний вид будет испорчен.
При термоусадке кондитерских изделий в коробках с прозрачным окном или на жестких картонных/пластиковых подложках применяют тонкую ПОФ-пленку толщиной 12,5–15 мкм. Важно правильно подобрать ширину полурукава: свободный зазор между краями коробки и линией запайки должен составлять не более 15–20 мм с каждой стороны. Тогда пленке потребуется всего 1,5–2 секунды прогрева при 140–150 °C, чтобы натянуться без перегрева воздуха внутри коробки и оплавления крема.
Замороженные полуфабрикаты на лотке (пельмени, котлеты, блинчики, вареники)
Фабрики-кухни и заготовочные цеха активно выпускают замороженные полуфабрикаты собственного производства на подложках из вспененного полистирола (ВПС) или полипропилена. Главная проблема при хранении таких лотков в морозильных ларях и камерах при температуре −18…−25 °C — хрупкость обычной пленки. Пищевой ПВХ на морозе «дубеет» и трескается при малейшем ударе лотков друг о друга.
Для заморозки оптимальна пищевая ПОФ-пленка толщиной 15–19 мкм: она сохраняет эластичность и ударную вязкость при температурах до −40 °C, не рвется об острые края замороженных котлет или пельменей и плотно прижимает продукт к лотку, предотвращая его перемешивание при перевозке. Температуру в камере выставляют в диапазоне 155–170 °C — за короткое время цикла продукт не успевает подтаять, прогревается только поверхностный слой пленки.
Готовые обеды в ланч-боксах и комплекты для кейтеринга
При доставке рационов питания, корпоративных обедов и ланч-боксов термоусадка выполняет сразу две функции: фиксирует крышку контейнера от случайного открытия и позволяет объединить в единый набор несколько позиций (например, контейнер с горячим, салатник, упаковку приборов и хлеб). Сотрудникам на точке раздачи не нужно тратить время на сборку комплектов по ведомости.
При работе с пластиковыми контейнерами критически важно учитывать термостойкость самой тары. Лотки из полипропилена (PP) спокойно выдерживают кратковременный нагрев до 160 °C, тогда как тонкий полистирол (PS) или ПЭТ при перегреве может деформироваться. Для деликатной тары температуру в камере снижают до 130–145 °C и используют пленку с низкотемпературной усадкой.
Категория продукции |
Рекомендуемая толщина ПОФ |
Наличие перфорации |
Температура в камере |
Особенности упаковки |
|---|---|---|---|---|
Хлеб, сдоба, горячая выпечка |
12,5–15 мкм |
Обязательна (микроперфорация для отвода пара) |
135–145 °C |
Упаковка возможна в теплом виде; исключается образование конденсата и размокание корки. |
Кондитерские изделия, торты в коробках |
12,5–15 мкм |
Стандартная игольчатая (1–2 ряда) |
140–150 °C |
Минимальный припуск пленки по краям (15–20 мм) и короткий цикл усадки, чтобы не нагреть крем. |
Замороженные полуфабрикаты на лотке |
15–19 мкм |
Стандартная игольчатая |
155–170 °C |
Высокая прочность на прокол и морозостойкость до −40 °C; отсутствие хрупкости в морозильной камере. |
Ланч-боксы, обеды, наборы для кейтеринга |
15 мкм |
Стандартная игольчатая |
130–155 °C |
Контроль термостойкости крышки контейнера; надежная защита от вскрытия при транспортировке. |
3. Почему пищевая ПОФ-пленка стала стандартом для кухни и кондитерского цеха
Долгое время в общепите и розничной торговле использовали термоусадочную ПВХ-пленку, но на современных пищевых производствах ее практически полностью вытеснил полиолефин (ПОФ). Для этого есть три веские технологические и экономические причины:
- Отсутствие резкого запаха и вредных выделений при резке. В отличие от ПВХ, который при перегреве запаечного ножа выделяет хлористый водород с едким запахом и быстро образует черный нагар на лезвии, полиолефин не содержит хлора и пластификаторов. При работе аппарата в закрытом помещении кухни или кондитерского цеха не требуется монтаж отдельного вытяжного зонта непосредственно над узлом резки, а продукты не впитывают посторонний химический запах.
- Высокая механическая прочность при меньшей толщине. ПОФ-пленка толщиной 15 мкм превосходит по сопротивлению разрыву и проколу ПВХ-пленку толщиной 20 мкм. При этом сварной шов на полиолефине остается эластичным и не расходится при падении лотка или штабелировании коробок.
- Снижение себестоимости упаковки одной порции. За счет меньшей плотности материала и меньшей рабочей толщины в стандартном рулоне ПОФ на 25–30% больше погонных метров пленки, чем в рулоне ПВХ аналогичного веса. На практике себестоимость упаковки одного контейнера или подложки с полуфабрикатами обходится предприятию всего в 1,5–2,5 рубля.
4. Выбор оборудования для цеха: почему купольные аппараты на 220 В оптимальны для общепита
Когда заведующий производством впервые задумывается о покупке термоусадочного станка, он часто сталкивается с описаниями промышленных туннельных линий. Такие комплексы действительно нужны крупным пищевым комбинатам, но для столовой, кулинарии, пекарни или небольшой фабрики-кухни они избыточны: туннельный аппарат занимает от 2,5 до 4 метров в длину, требует трехфазного подключения 380 В и выделенной электрической мощности 12–20 кВт.
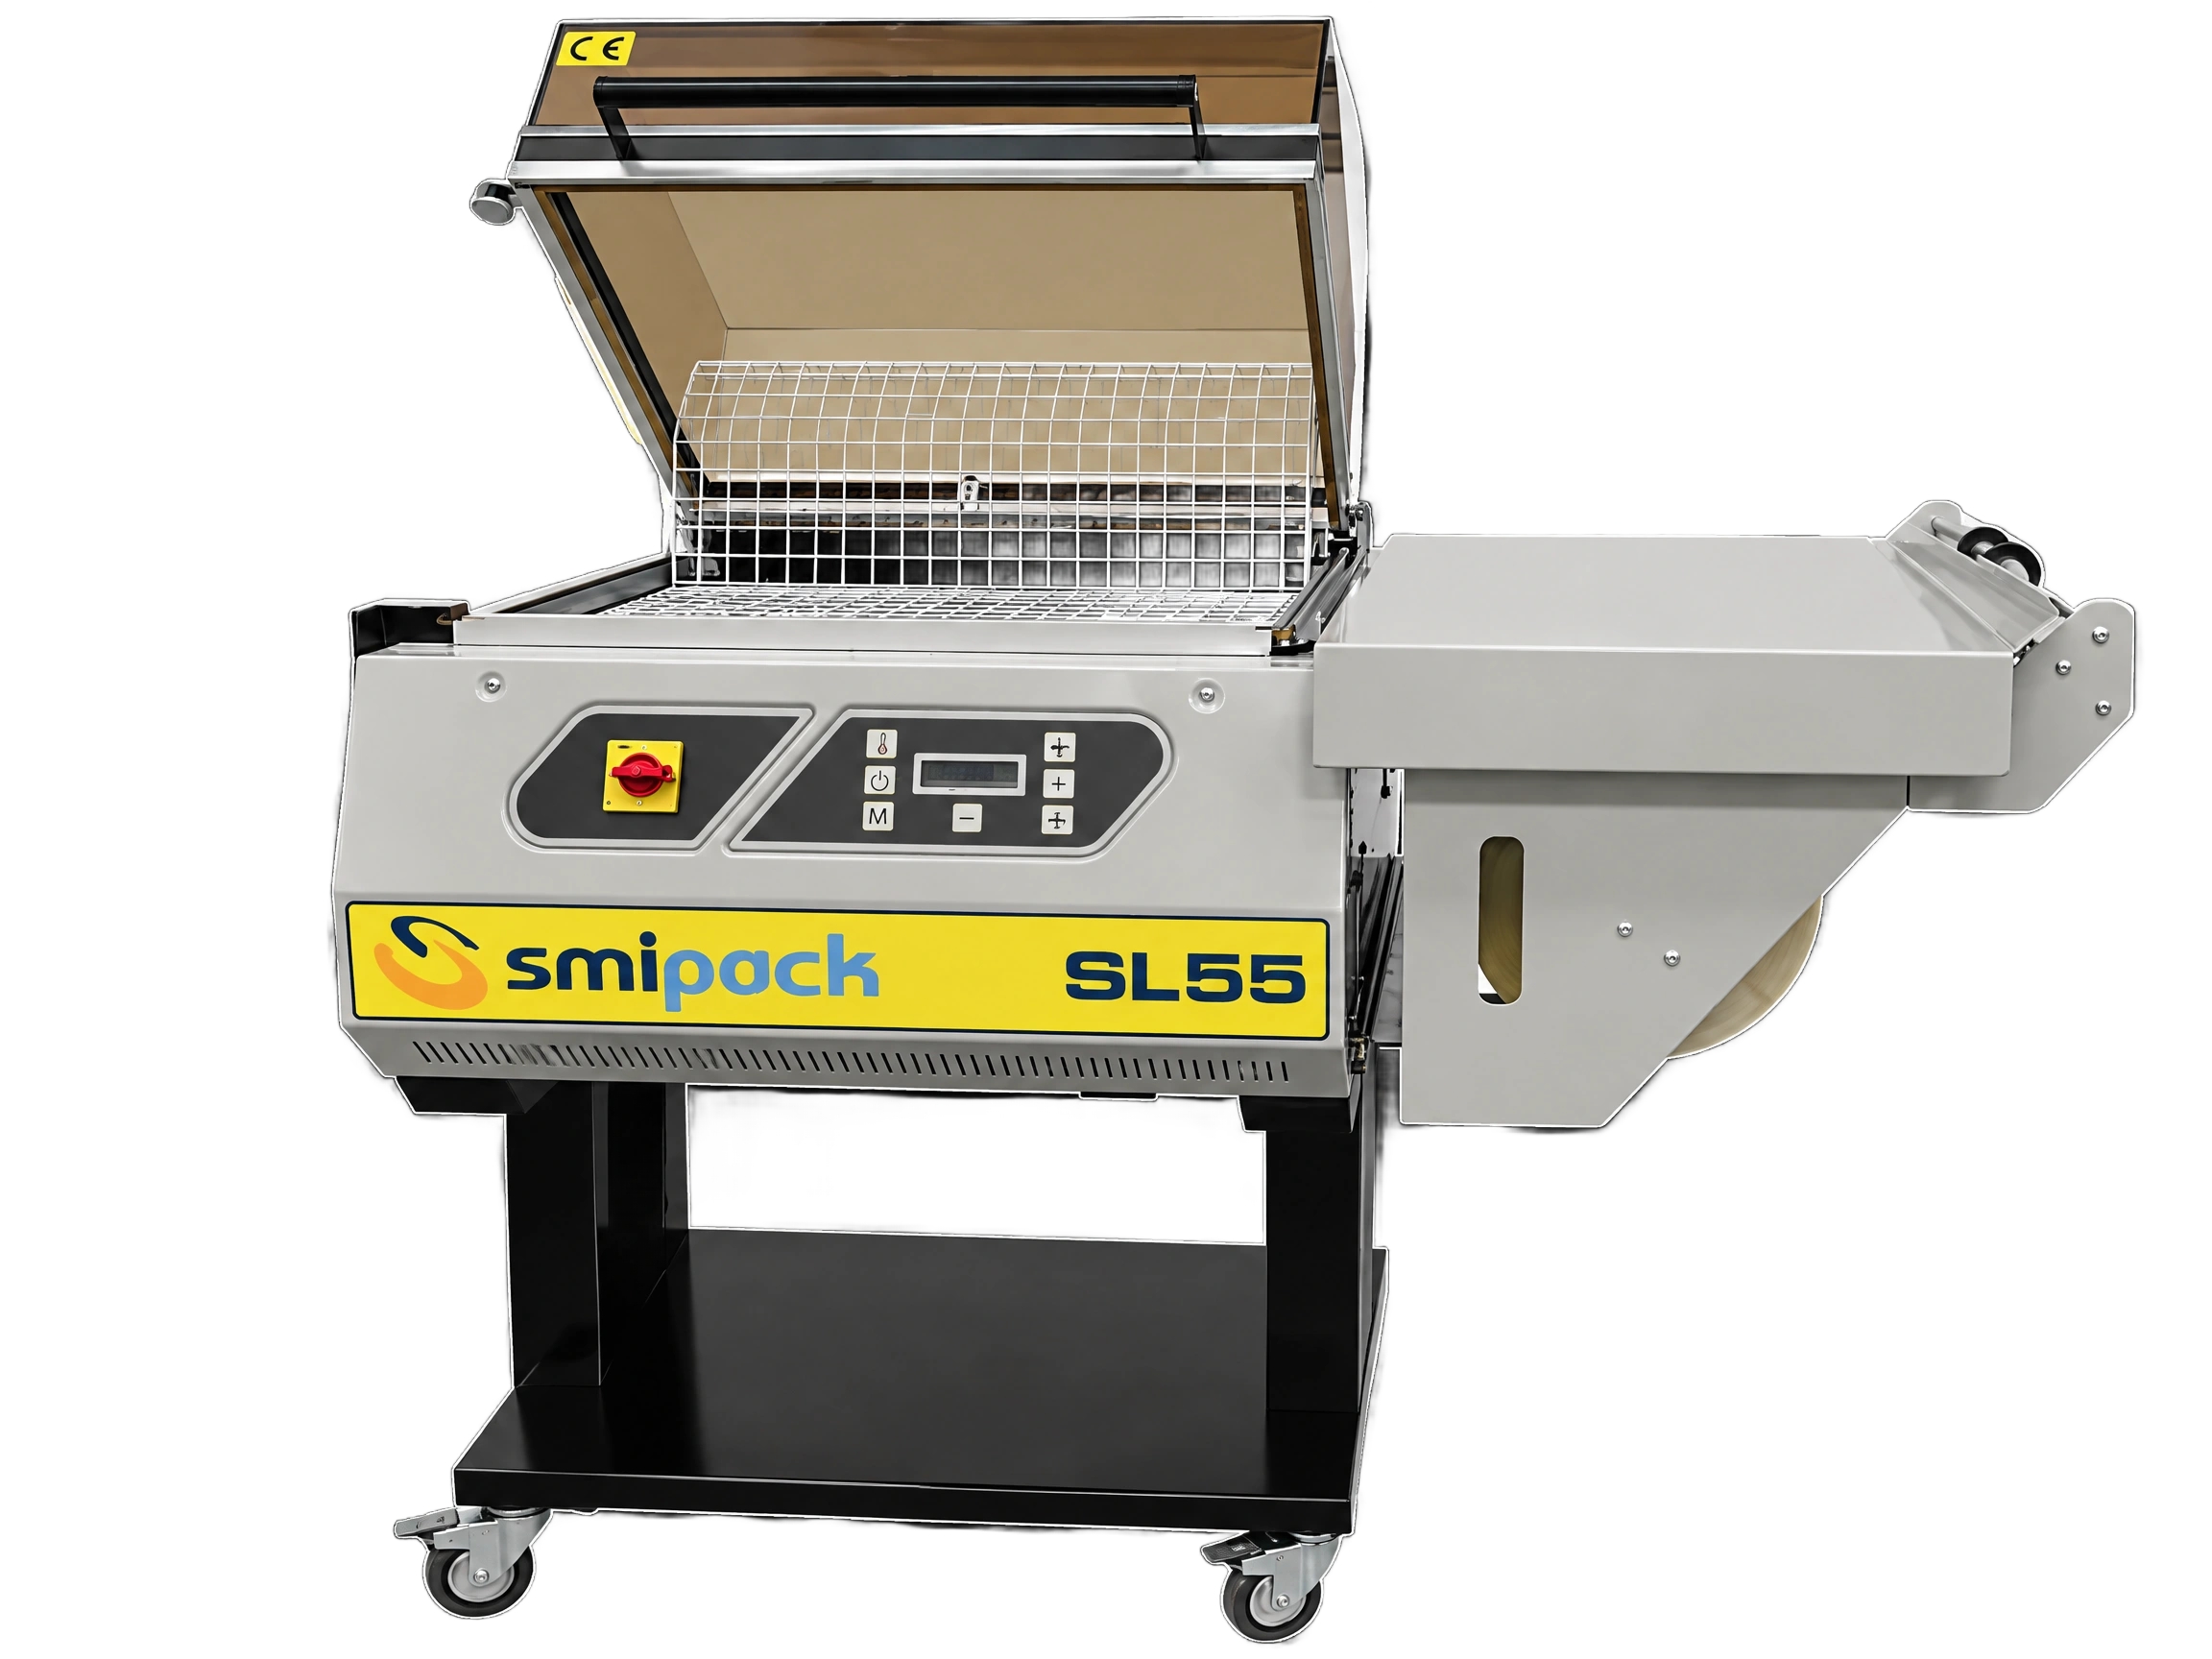
Для предприятий общественного питания оптимальным решением являются полуавтоматические термоусадочные аппараты. Они работают по принципу «два в одном»: запайка пленки L-образным ножом и ее последующая усадка горячим воздухом происходят в одной компактной рабочей зоне под прозрачным термостойким куполом.
Как организована работа оператора
Процесс занимает минимум времени и не требует сложного обучения персонала:
- Оператор закладывает продукт на подложке или ланч-бокс в сложенную вдвое пленку (полурукав) и сдвигает его на рабочий стол камеры.
- Опускает прозрачный купол (он фиксируется встроенным электромагнитом).
- Запаечный нож обрезает и герметично сваривает края пленки, после чего автоматически включается вентилятор обдува горячим воздухом. Через прозрачный колпак оператор визуально контролирует процесс обтяжки.
- По истечении заданного таймером времени (обычно 2–4 секунды) электромагнит отпускает купол, крышка плавно поднимается на амортизаторах, и оператор забирает готовое изделие.
На что смотреть при подборе модели под кухню или заготовочный цех
- Питание от стандартной сети 220 В. Большинство моделей среднего формата подключаются к обычной однофазной розетке с заземлением и потребляют от 2,5 до 4 кВт в пике (в режиме поддержания температуры — заметно меньше). Это позволяет установить аппарат в любом готовом помещении без согласования дополнительных мощностей.
- Габариты запаечного ножа и высота купола. Для стандартных лотков, коробок с пиццей, тортов и ланч-боксов универсальным выбором считаются камеры с размером запаечной рамки 400×300 мм или 550×400 мм и максимальной высотой упаковки до 150–200 мм.
- Реальная сменная производительность. Полуавтоматический термоусадочный аппарат выдает от 200 до 350 упаковок в час в зависимости от габаритов тары и сноровки оператора. За 2–3 часа работы один сотрудник полностью закрывает суточную потребность кулинарии или заготовочного цеха на 600–900 порций.
- Исполнение запаечного ножа и рабочей решетки. Для работы с пищевой ПОФ-пленкой предпочтительны аппараты с ножом постоянного нагрева с тефлоновым покрытием и электронной регулировкой температуры — они дают тонкий, аккуратный шов без дыма и нагара. Внутренняя сетка рабочей камеры должна легко регулироваться по высоте под разную толщину лотков и свободно извлекаться для санитарной мойки.
5. Санитарные требования и размещение аппарата в цехе по ХАССП
Чтобы при проверке Роспотребнадзора или внутреннем аудите ХАССП к участку упаковки не возникало вопросов, при установке аппарата достаточно соблюсти четыре базовых правила:
- Соблюдение поточности технологических процессов. Термоусадочный аппарат размещают строго в чистой зоне упаковки готовой продукции или экспедиции. Пересечение потоков сырого мяса, немытых овощей и готовых к упаковке блюд не допускается.
- Защита от влаги и брызг. Аппарат устанавливают на устойчивый производственный стол из нержавеющей стали на расстоянии не менее 1–1,5 метров от моечных ванн и пароконвектоматов, чтобы исключить попадание воды на горячий купол и электрическую часть.
- Регламент санитарной обработки. В конце каждой смены после остывания камеры внутреннюю опорную сетку промывают разрешенными моющими и дезинфицирующими средствами, а тефлоновую ленту запаечного ножа протирают мягкой ветошью от крошек и пыли (использовать металлические щетки и абразивы запрещено — они повредят антипригарный слой).
- Правильное хранение расходников. Рулоны ПОФ-пленки хранят в сухом помещении в вертикальном или подвешенном положении вдали от плит, печей и отопительных приборов. При нагреве выше 35–40 °C на складе пленка может дать предварительную усадку прямо в рулоне, что приведет к браку при размотке.
Частые вопросы технологов и владельцев столовых
Можно ли упаковывать горячий хлеб и выпечку сразу после печи?
Да, если использовать микроперфорированную ПОФ-пленку. Через микроотверстия избыточный пар свободно выходит наружу при остывании изделия, поэтому внутри пакета не образуется конденсат и хрустящая корочка не размокает. При использовании сплошной неперфорированной пленки выпечке нужно дать остыть до 30–35 °C перед упаковкой.
Не расплавится ли пластиковый контейнер или подложка из вспененного полистирола в термокамере?
Нет, при правильной настройке времени и температуры усадки тара не деформируется. Цикл обдува горячим воздухом длится всего 2–4 секунды — за это время прогревается только тонкая пленка толщиной 15 мкм, а сам контейнер или подложка не успевают нагреться до температуры размягчения. Для тонких ПЭТ-контейнеров температуру в камере выставляют на уровне 130–140 °C.
Номинальная паспортная мощность компактного аппарата составляет 2,5–3,8 кВт, но ТЭНы и запаечный нож не работают непрерывно на полную мощность: после первичного разогрева камеры термоконтроллер лишь периодически включает нагрев для поддержания температуры. При загрузке 2–3 часа в смену фактический расход электроэнергии обычно не превышает 4–6 кВт·ч за день.
Насколько быстро окупается покупка термоусадочного аппарата в кулинарии или заготовочном цехе?
При выпуске от 250–300 упаковок в смену аппарат окупается в среднем за 3–5 месяцев. Экономия складывается из трех факторов: снижения расхода упаковочного материала за счет перехода с ручного стретча на тонкую ПОФ-пленку (1,5–2,5 рубля на порцию), сокращения трудозатрат персонала на фасовку в 2–3 раза и уменьшения списаний продукции из-за заветривания и повреждения упаковки при доставке.
